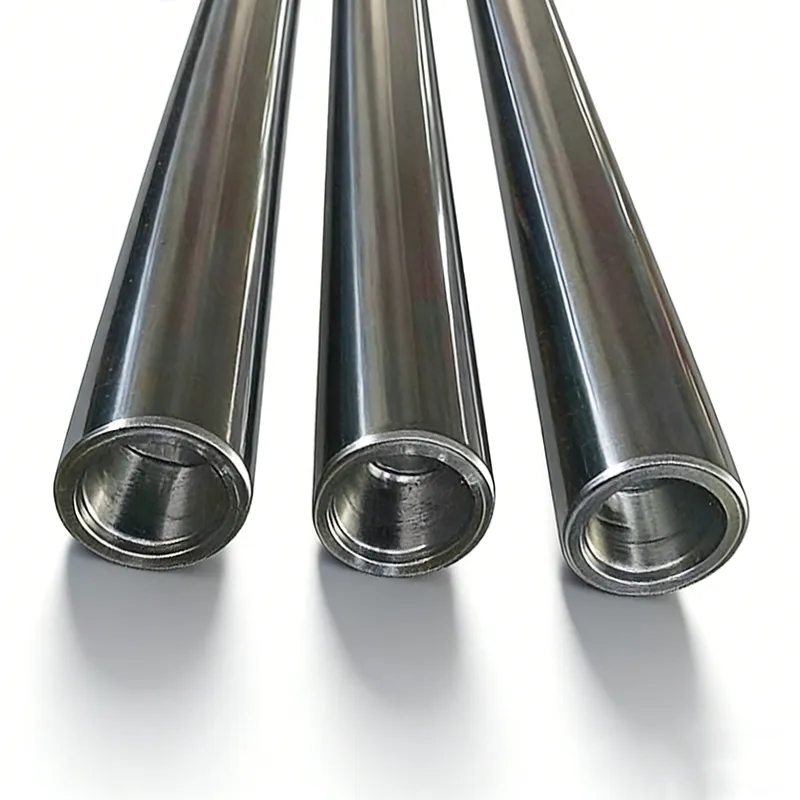
Vérin hydraulique à tige creuse


La tige de guidage est un composant essentiel de liaison et de support d'un vérin hydraulique. Elle est largement utilisée dans les actionneurs hydrauliques et pneumatiques, caractérisée par des mouvements à haute fréquence et des exigences techniques strictes, ce qui en fait un élément de précision pour les mouvements.
Prenons l'exemple d'un vérin hydraulique, constitué principalement d'un tube cylindrique, d'une tige de piston, d'un piston et de chapeaux d'extrémité. La qualité de l'usinage de la tige de piston influence directement la durée de vie et la fiabilité opérationnelle de l'ensemble du vérin.
L'usinage des tiges de piston exige une grande précision. L'état de surface spécifié est Ra 0,4–0,8 μm, avec des exigences rigoureuses concernant la coaxialité et la résistance à l'usure. Structurellement, la tige de piston est un composant de type arbre long et mince, ce qui rend son usinage particulièrement délicat et constitue depuis longtemps un défi pour les ingénieurs en fabrication.
**Durcissement de surface par rectification à rouleau**
Des traitements de surface sont appliqués afin d'améliorer la résistance à la corrosion de la tige de piston et de retarder l'apparition et la propagation des fissures de fatigue, améliorant ainsi la résistance à la fatigue.
Par le biais du galetage (rectification à rouleau), une couche écrouie est formée à la surface. Ce procédé réduit les déformations élastiques et plastiques au niveau de la surface de contact, améliore significativement la résistance à l'usure de la surface, tout en éliminant les défauts de brûlures dus aux procédés conventionnels de rectification.
Après galetage, la réduction de la rugosité de surface améliore la précision d'ajustement et diminue le frottement entre la tige de piston et les joints ou segments d'étanchéité durant le mouvement alternatif. Cela minimise l'usure des joints et prolonge la durée de vie globale du vérin hydraulique.
Le galetage est donc reconnu comme un procédé de finition de surface de haute qualité et fiable dans la fabrication des tiges de piston.
**Spécifications techniques de la tige de piston**
Tolérance de la tige de guidage : F7–F9
Rugosité de surface de la tige de guidage : Ra 0,3–0,6 μm
Dureté de surface de la tige de guidage : HRC 58–64
Profondeur de la couche durcie (surface de la tige de piston) : 1–3 mm
Précision d'usinage (battement radial) : 0,02–0,05 mm
Rectilignité : ≤ 5 μm par 100 m
Épaisseur du placage au chrome : 0,025–0,035 mm
Produits recommandés
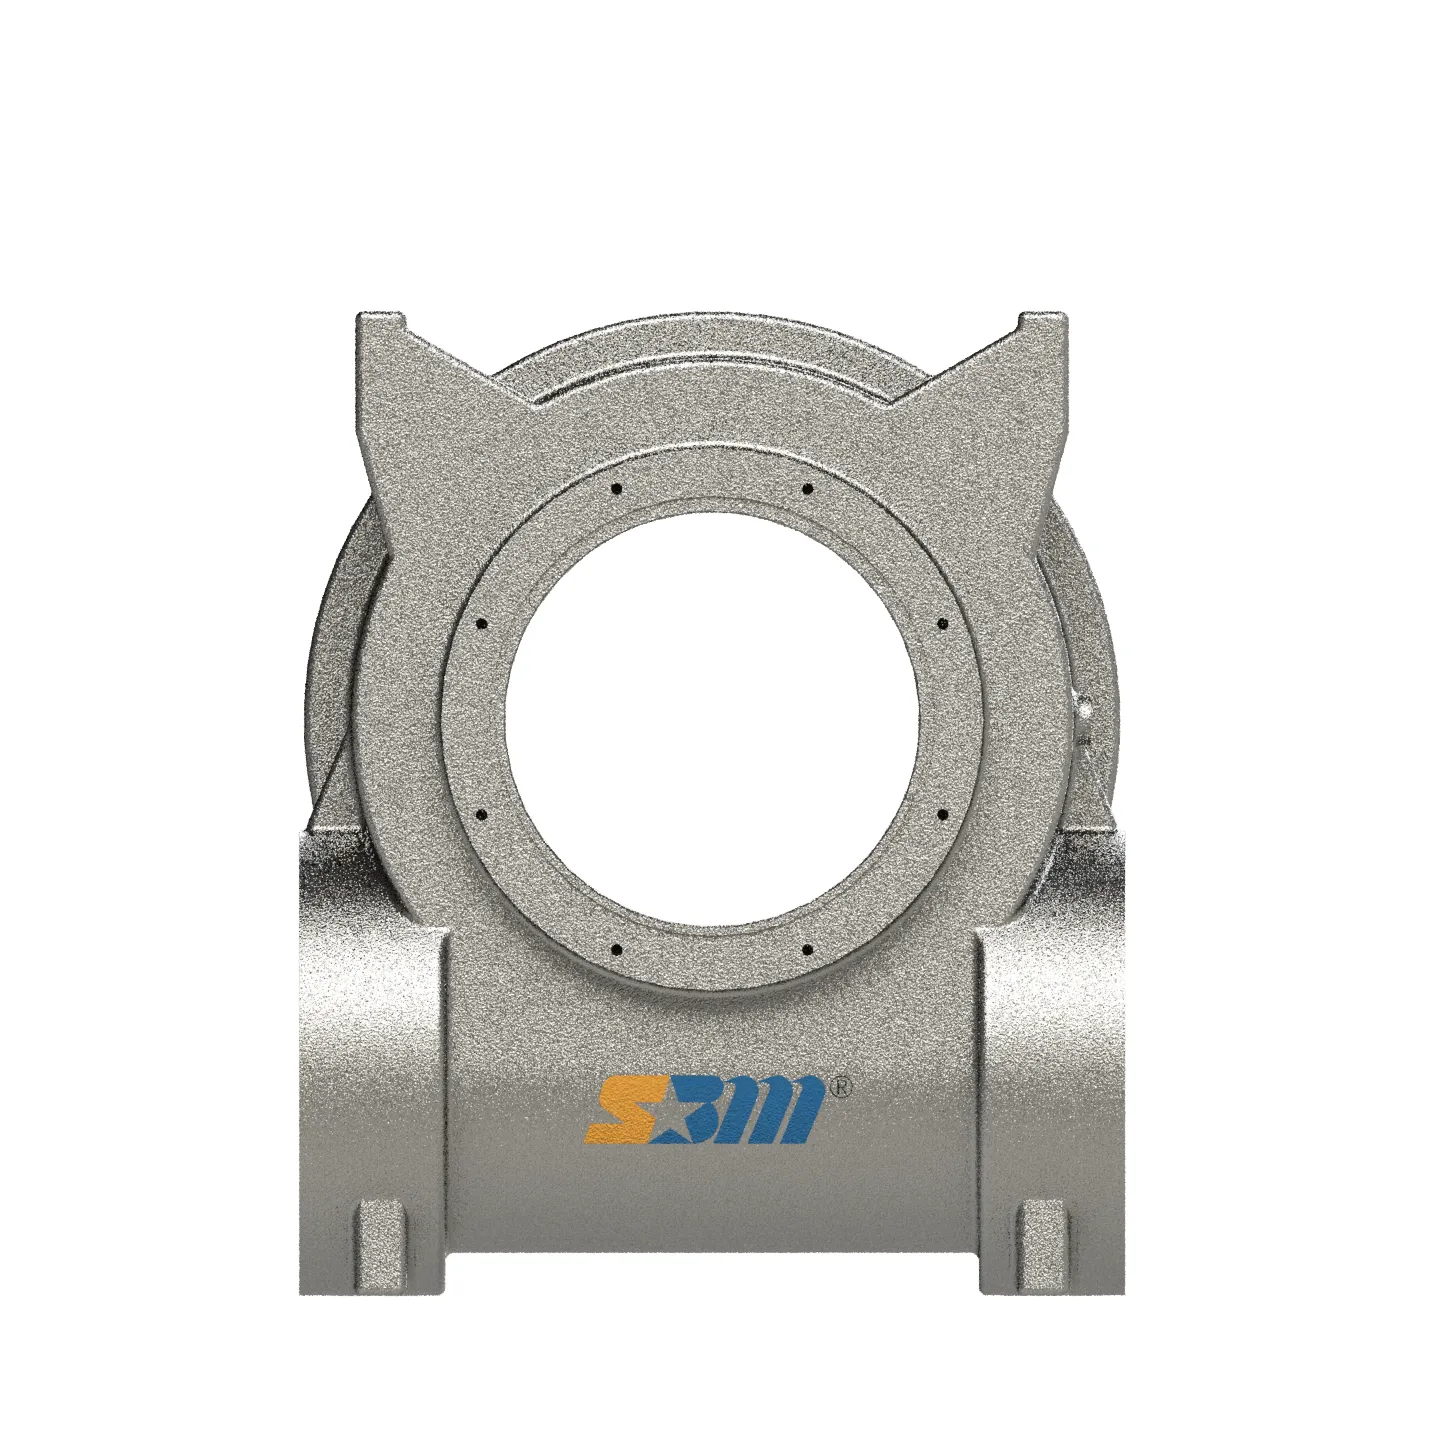
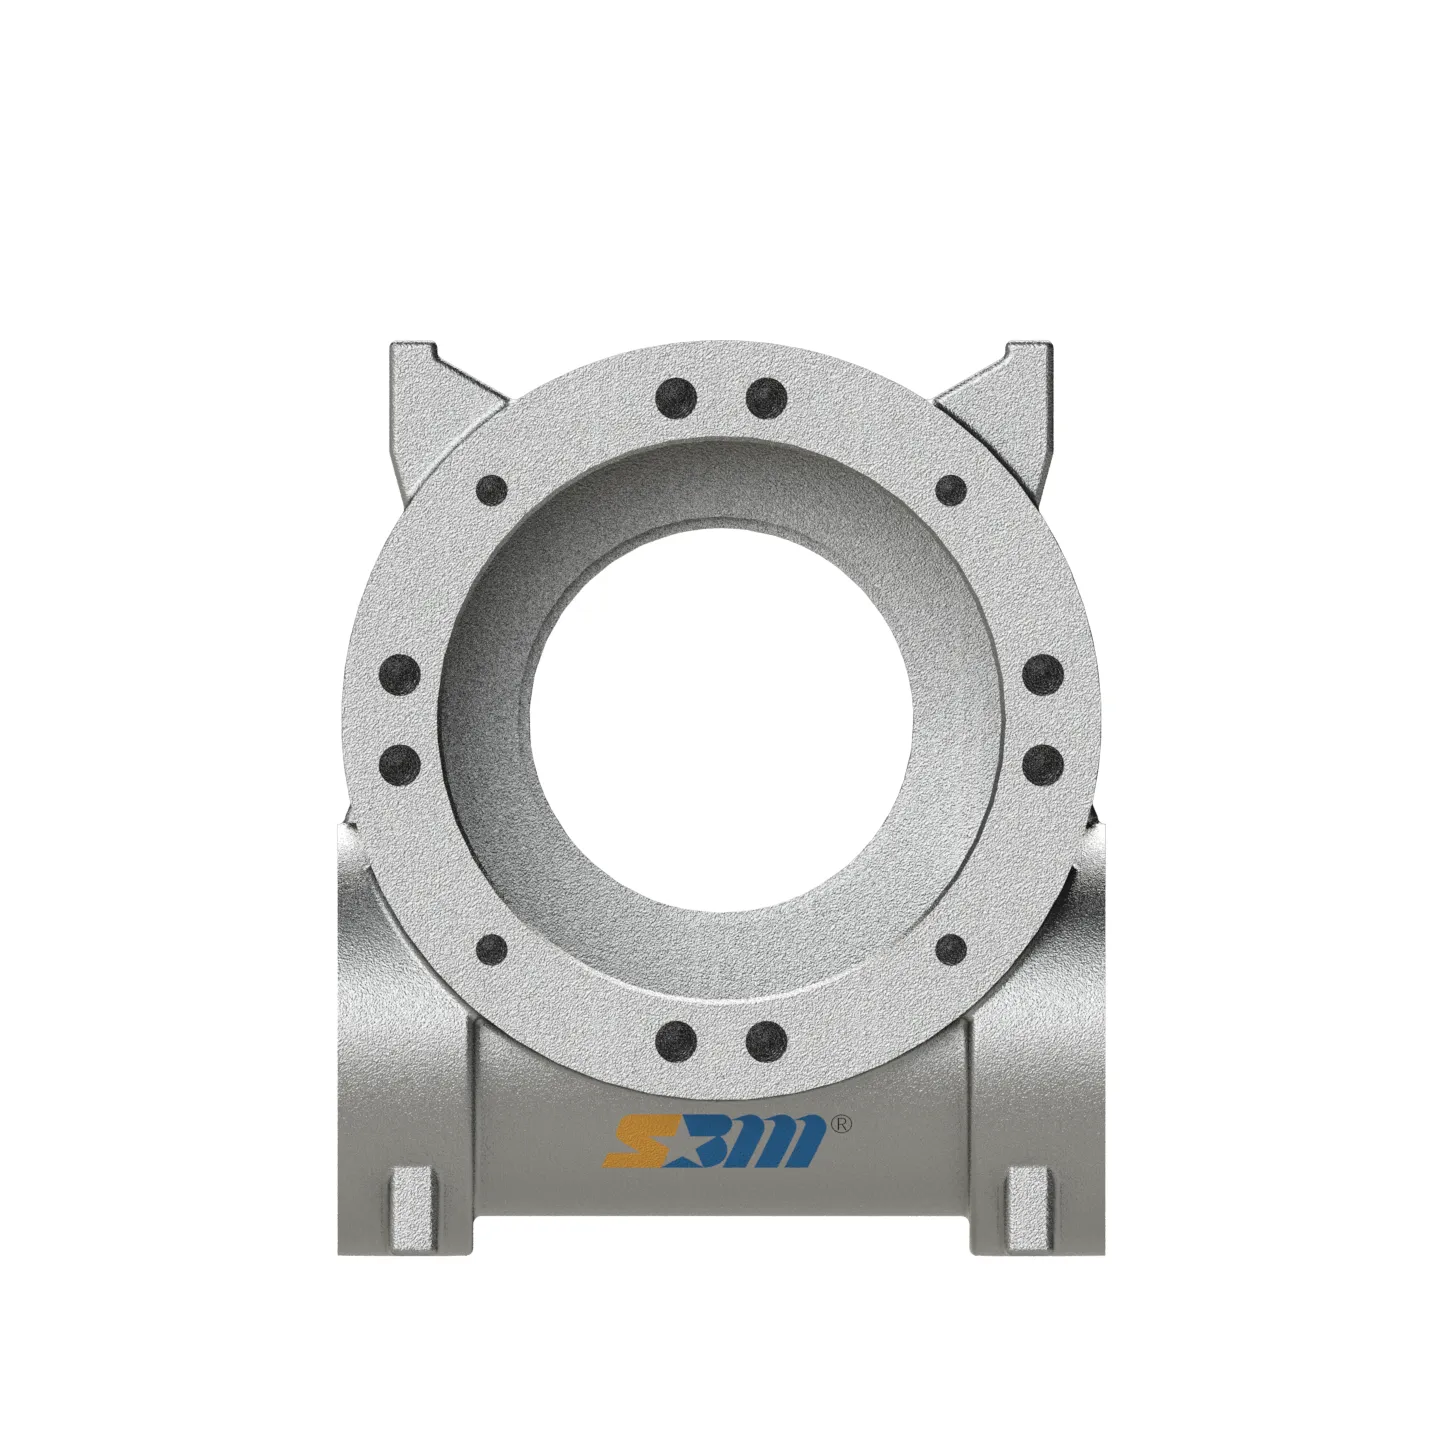
Boîtier d'actionneur rotatif S180 | Coulée par mousse perdue QT500 à haut couple
Vous cherchez un boîtier d'actionneur rotatif S180 robuste ? Découvrez les coquilles en fonte ductile QT500-7 à crémaillère de Shellppon, coulées grâce à la technologie EPC avancée.
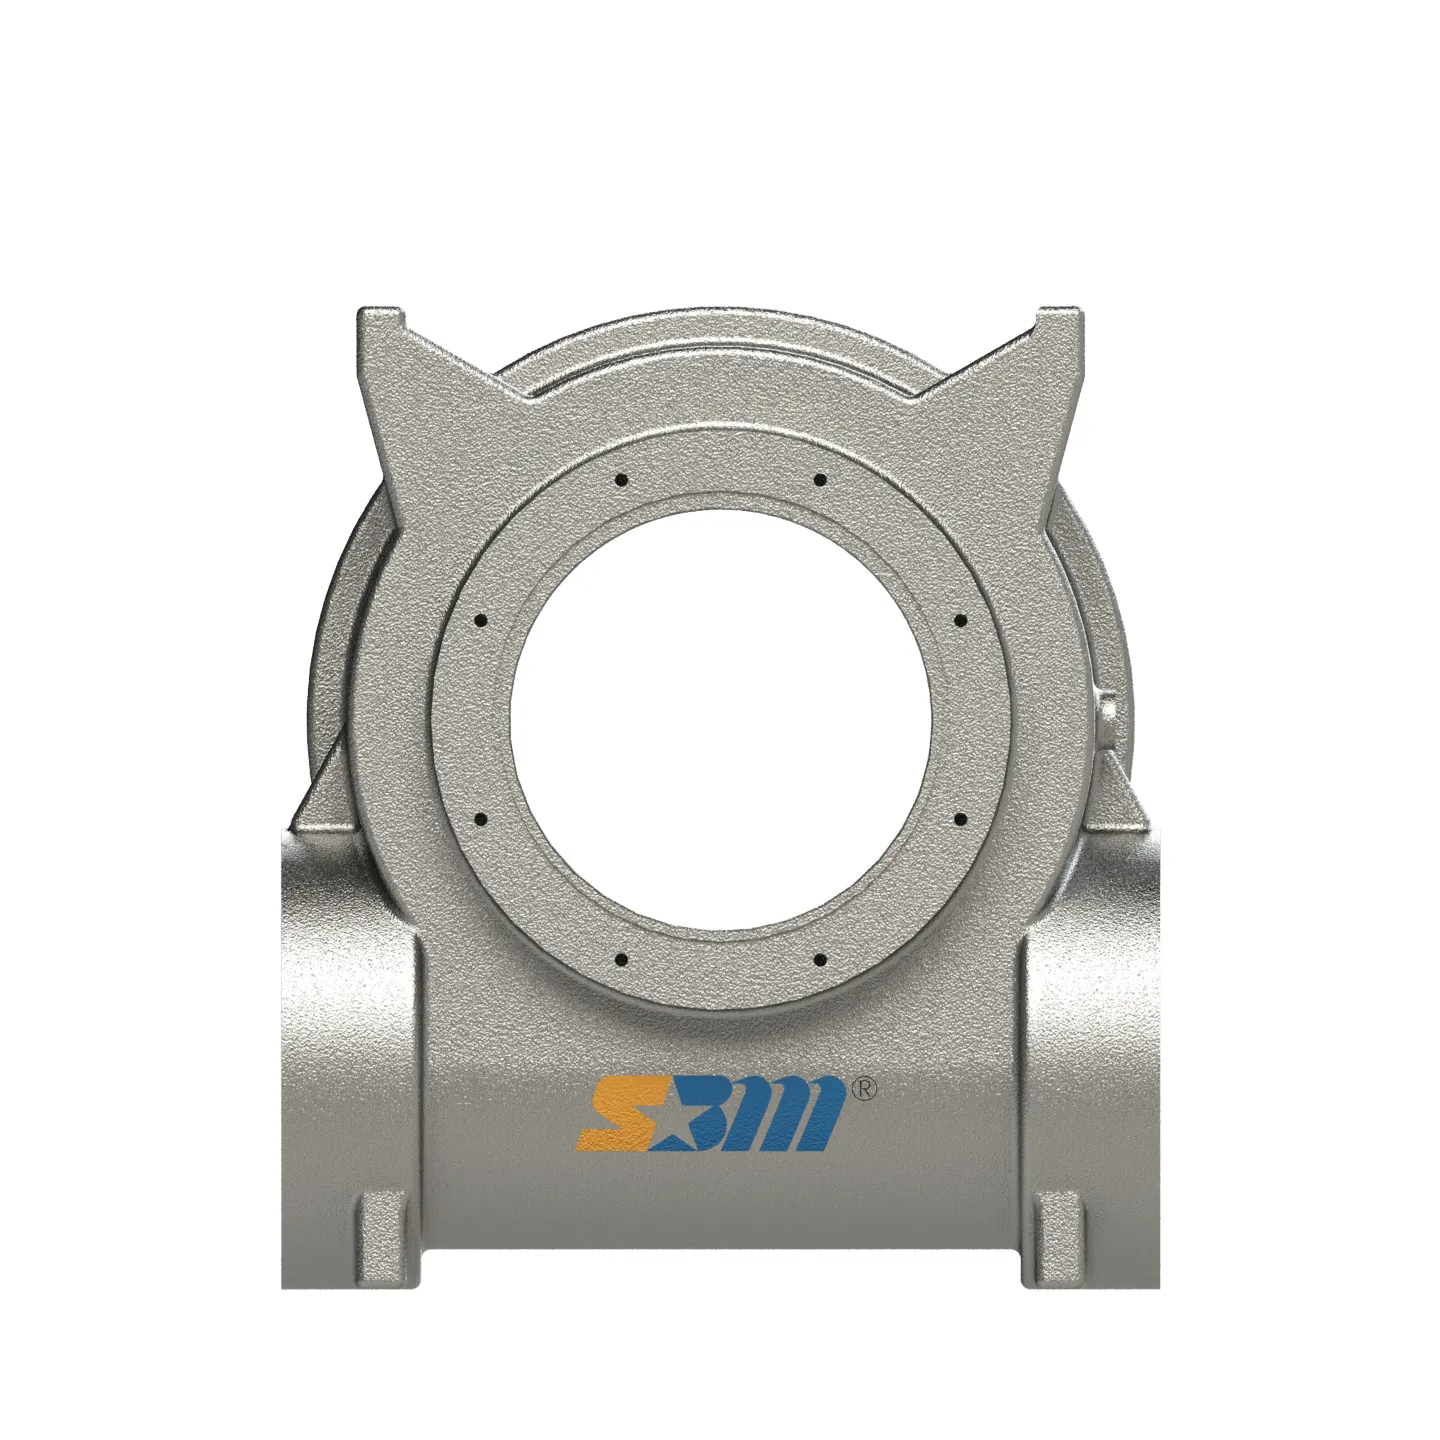
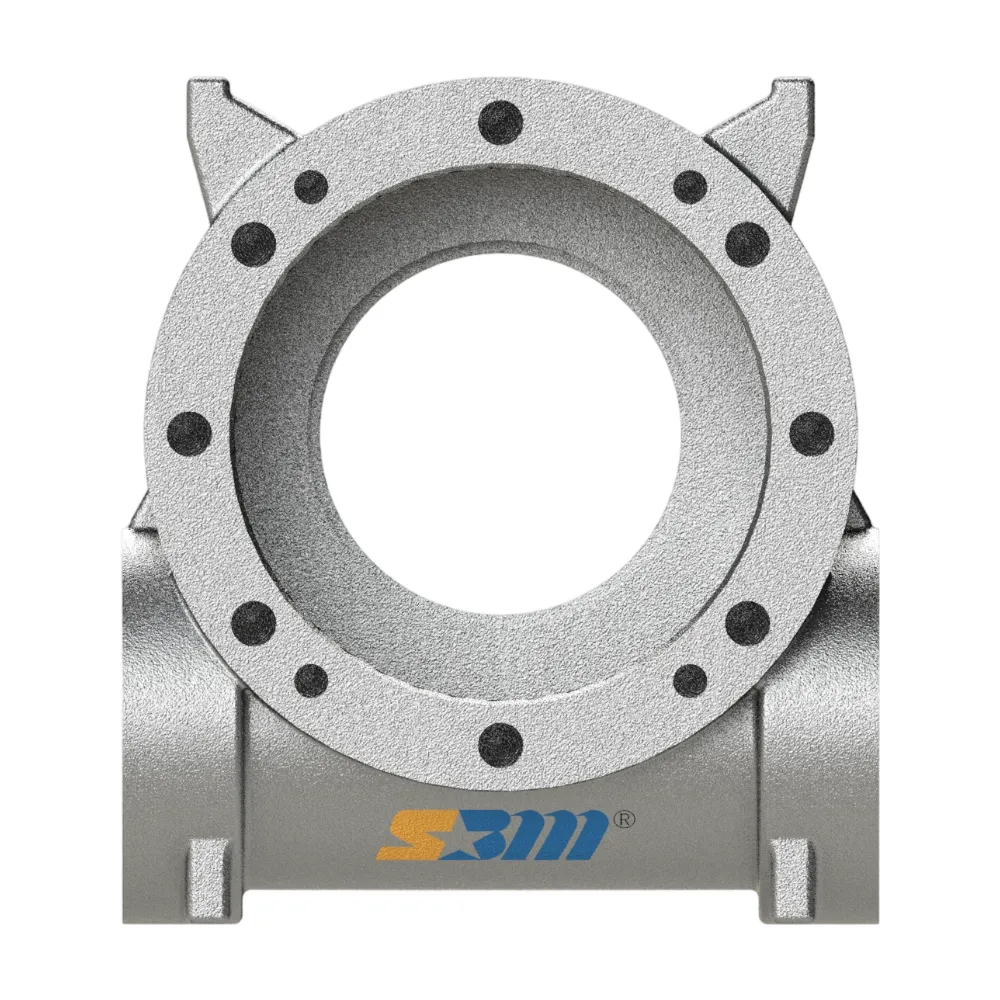
Carter d'actionneur rotatif S140 | Moulage à perte de mousse haute résistance QT500
Vous recherchez un carter robuste pour actionneur rotatif S140 ? Découvrez les carters de crémaillère en fonte ductile haute résistance QT500-7 de Shellppon, moulés grâce à une technologie EPC avancée.
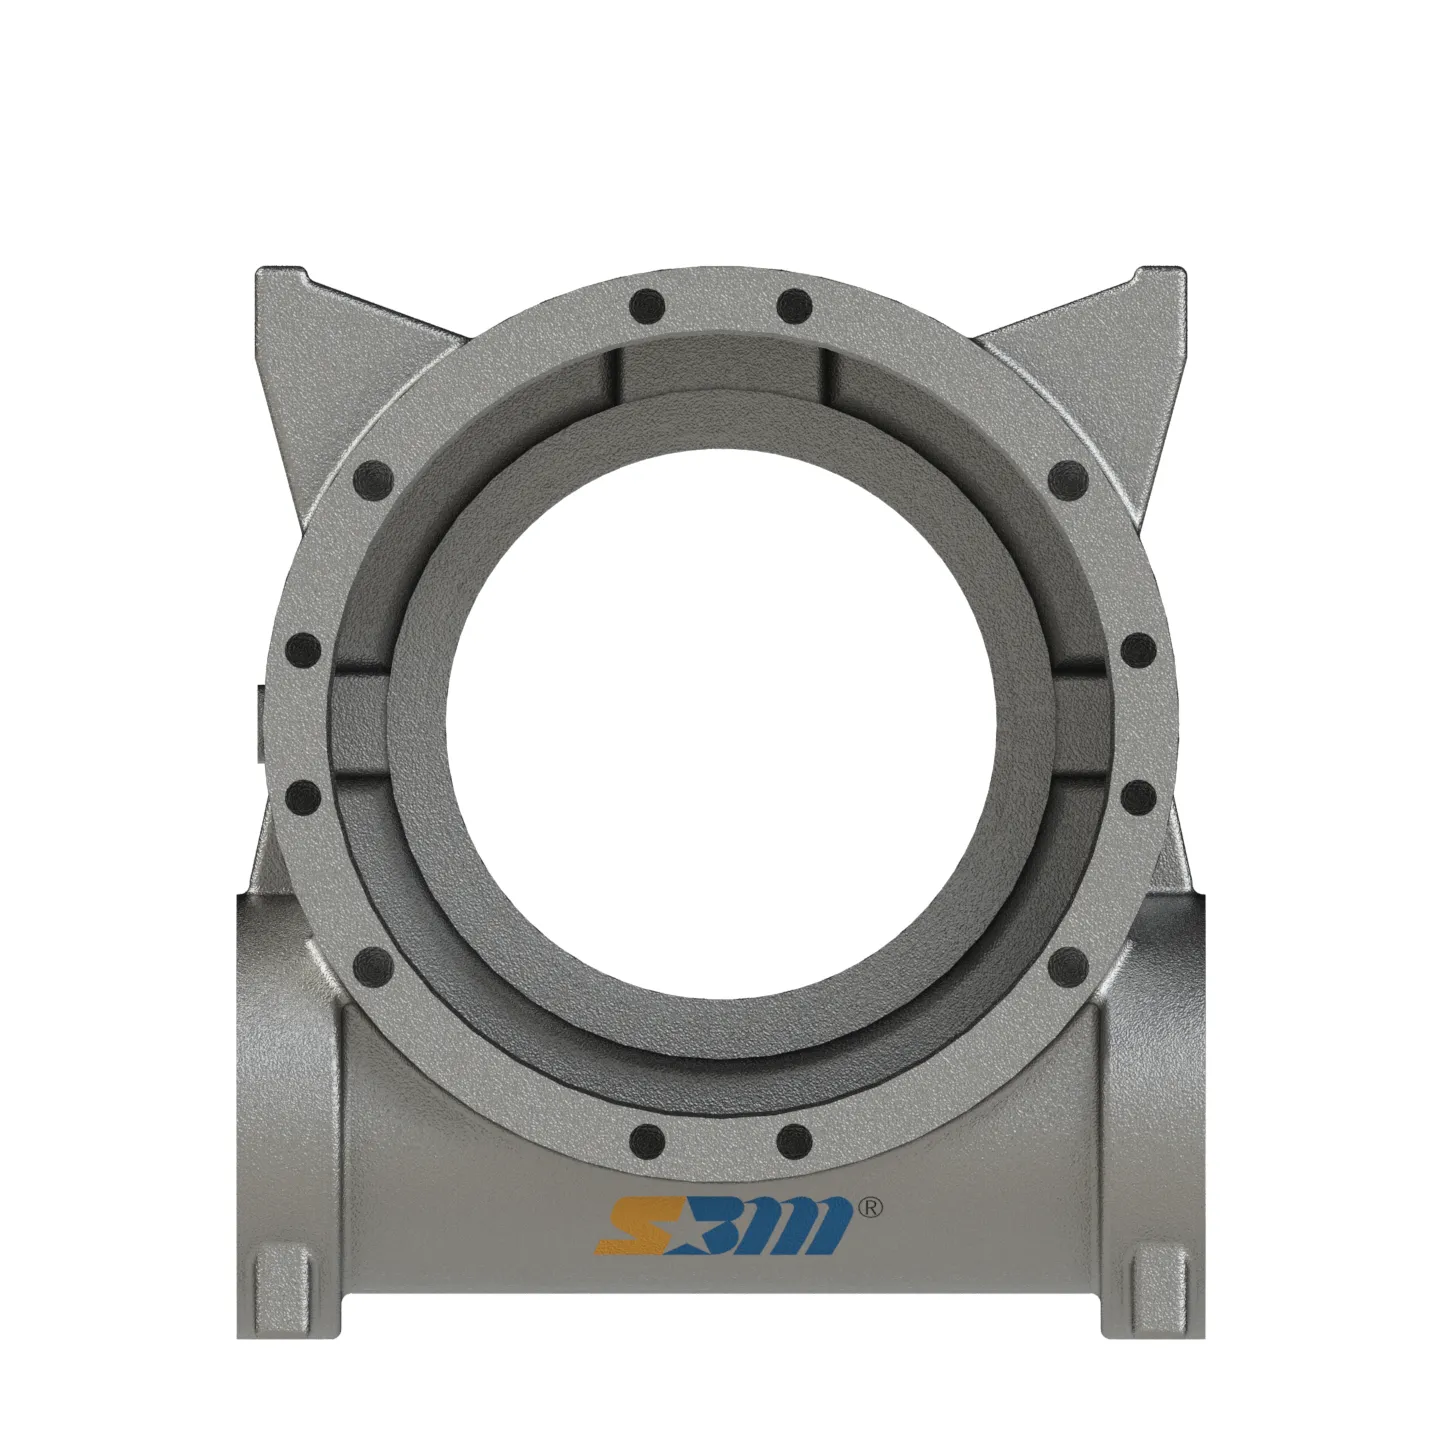
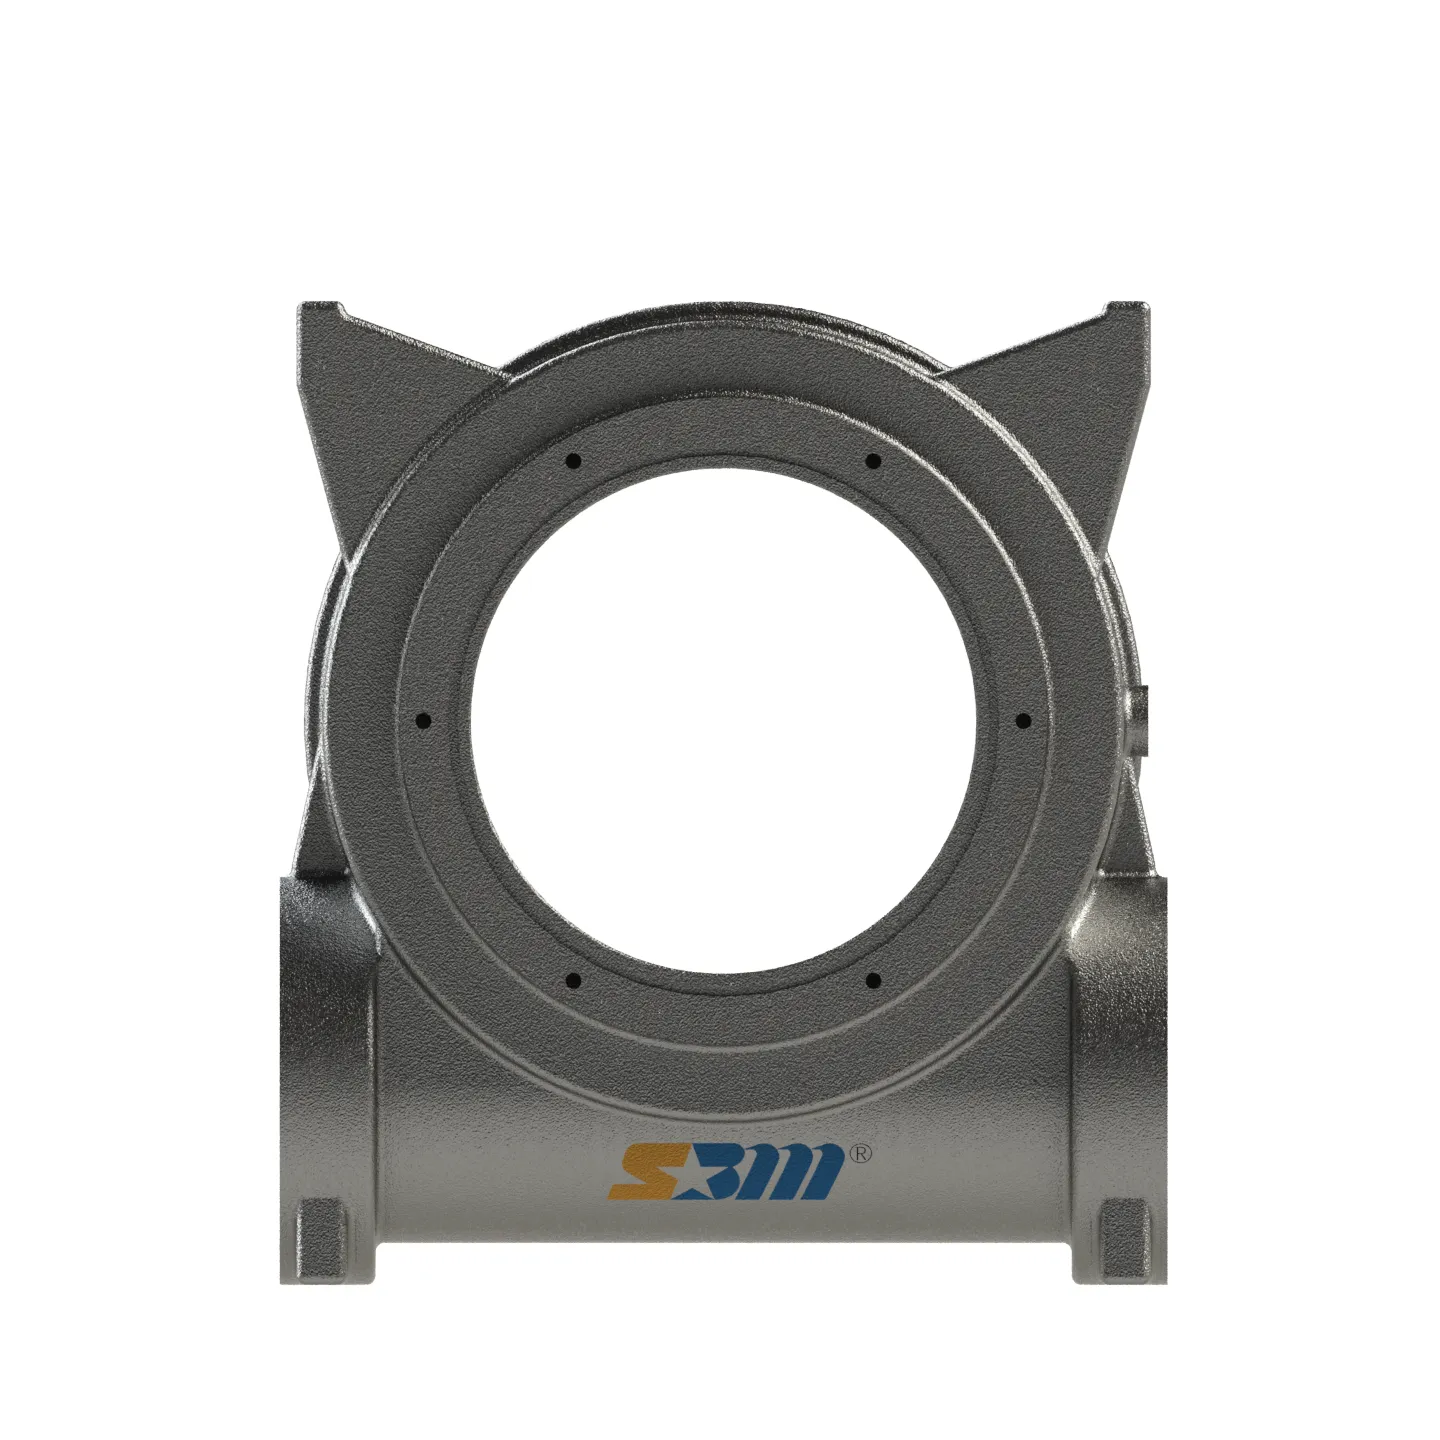
Logement de pignon-cremaillère de vérin rotatif S100
Recherchez un boîtier d'actionneur rotatif robuste S100 ? Découvrez les boîtiers en fer ductile QT500-7 à crémaillère premium de Shellppon, coulés grâce à la technologie EPC avancée.
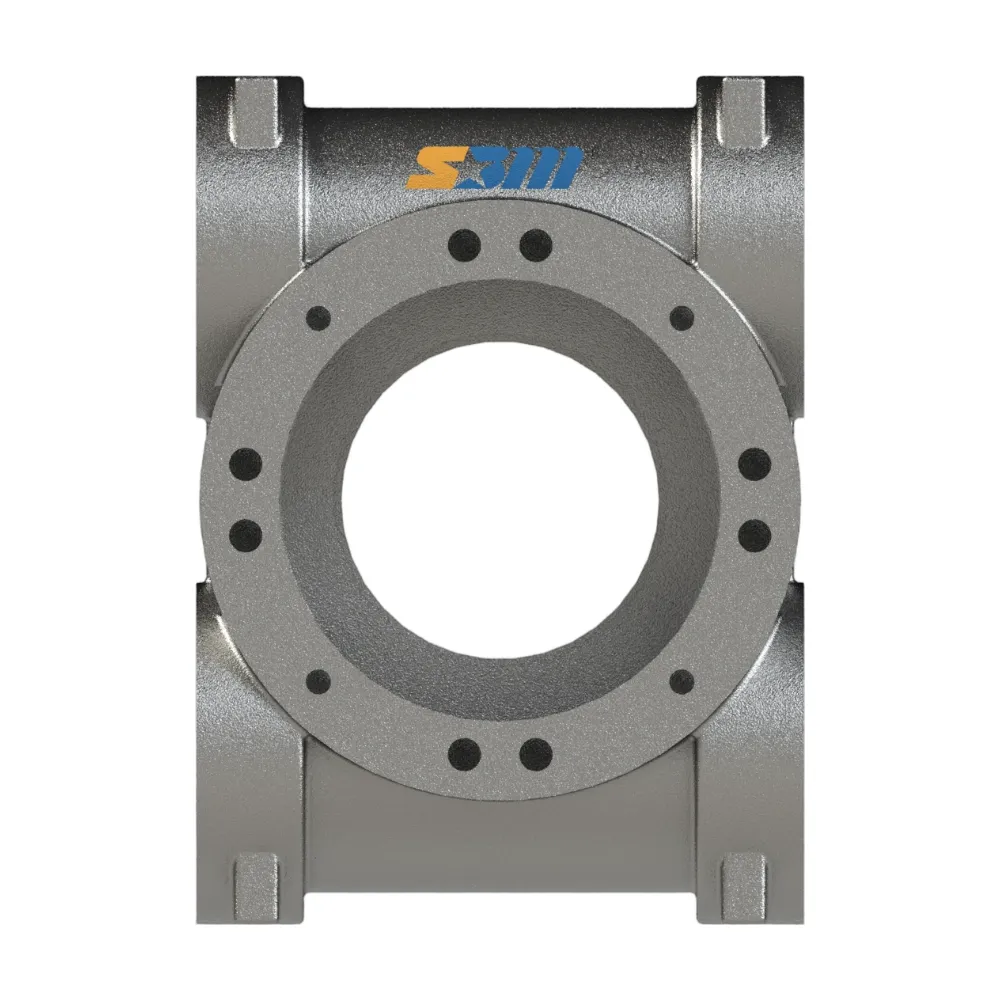
Logement en crémaillère du vérin rotatif D180
Découvrez le boîtier à crémaillère de l'actionneur rotatif D180 de Shellppon. Fabriqué en fonte ductile QT500-7 à haute résistance grâce à la technologie de fonderie par mousse perdue (EPC) de haute qualité.


